SLS 3D-utskriftstjeneste: Skalering uten verktøy
Selective Laser Sintering (SLS) representerer det ypperste innen verktøyfri produksjon av slitesterke komponenter med høy ytelse.
Som en strategisk helhetlig produksjonspartner for EOS driver Prototal Group en av Europas mest avanserte SLS-infrastrukturer, der man bruker kraftige CO₂-lasere til å smelte sammen polymerpulver til komplekse sintrede komponenter gjennom additiv produksjon – en metode som egner seg både til hurtig prototyping og til funksjonelle produksjonsdeler.

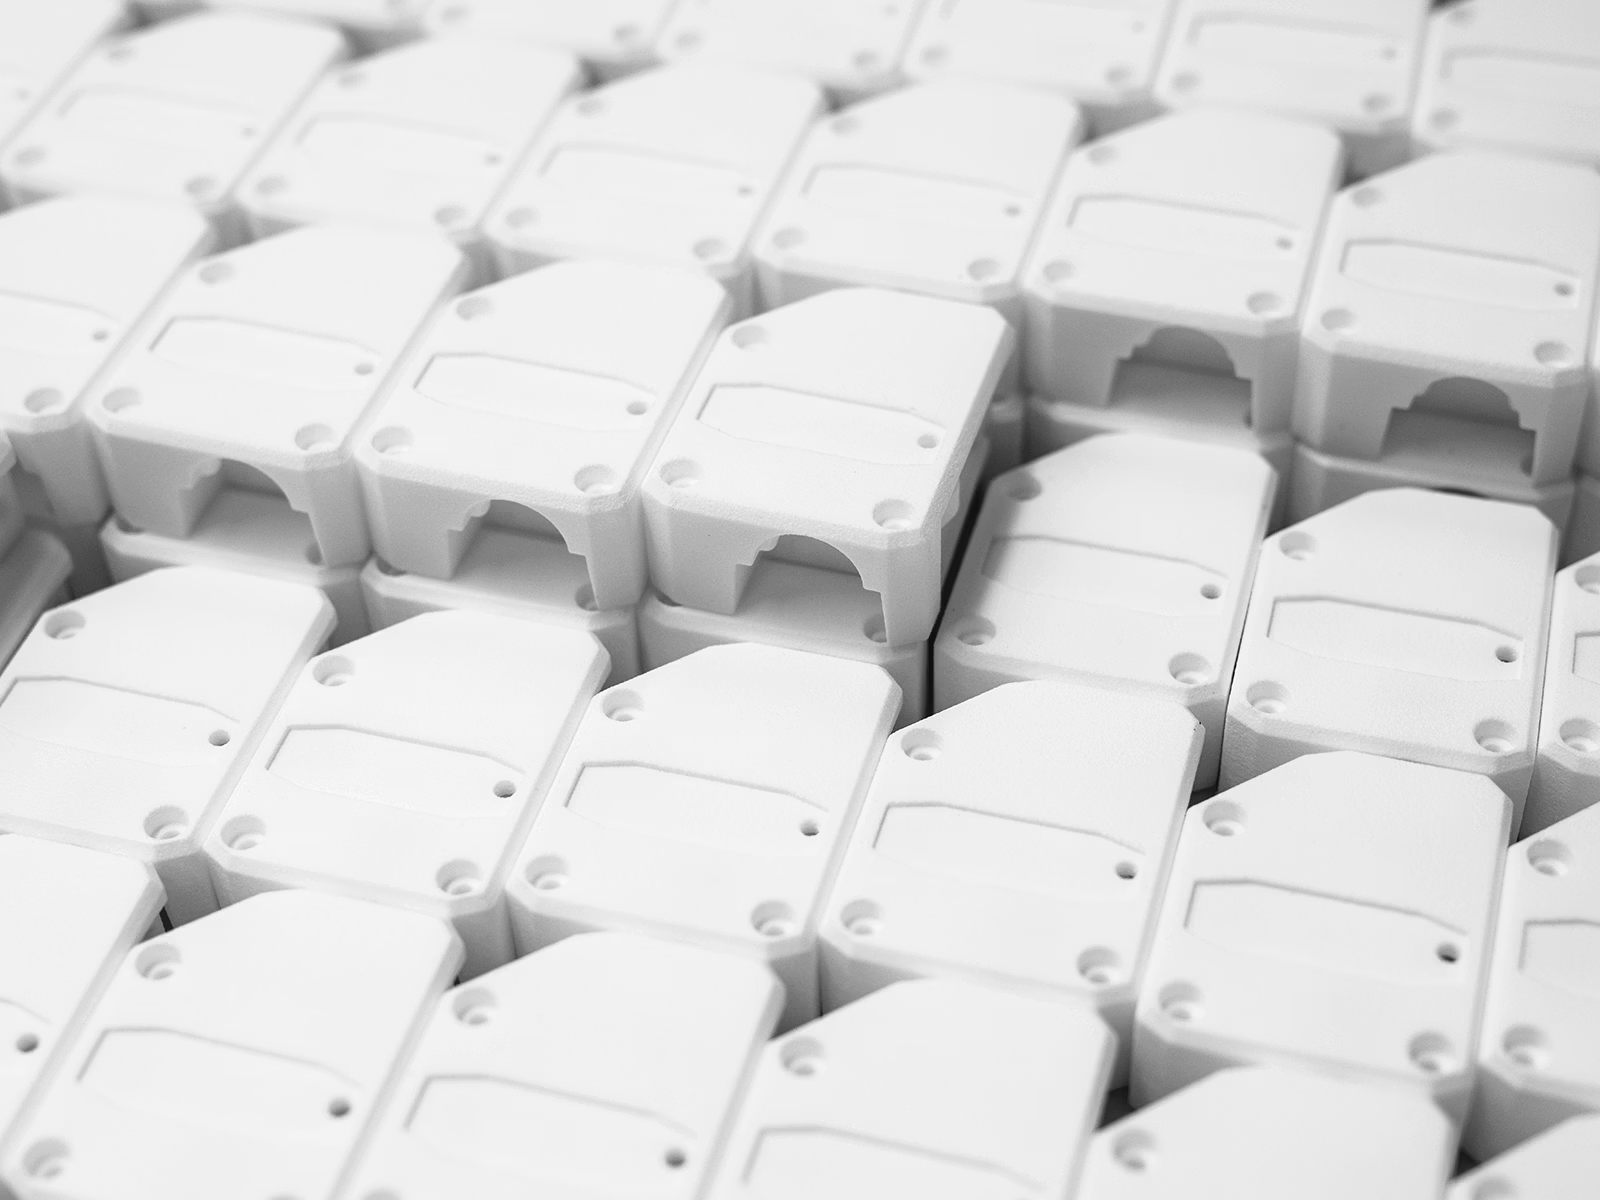
Portefølje av industrielle SLS-materialer
PA 2200
En allsidig, sterk og holdbar klassiker for Selective Laser Sintering (SLS). Det har utmerkede mekaniske egenskaper, noe som gjør det ideelt for funksjonelle prototyper og deler til sluttbruk.
- Balansert mekanisk profil
- Høy detaljoppløsning og overflatekvalitet
- Bevist biokompatibilitet

PA 2210 FR
Et høytytende, halogenfritt, flammehemmende polyamid utviklet for sensitive miljøer der røyktoksisitet og miljøpåvirkning er av avgjørende betydning.
- Integrert flammehemming
- Høy strekkmodul
- Optimalisert for romfart og elektriske bruksområder
PA 2241 FR
Et høytytende, halogenholdig flammehemmende polyamid som er utviklet for følsomme miljøer der røyktoksisitet og miljøpåvirkning er av avgjørende betydning.
- Formulert for flammehemming
- Robust mekanisk styrke
- Optimalisert for romfart og elektriske bruksområder
PA 3200 GF
Nylon 12-pulveret er kjent for sin eksepsjonelle styrke og fine oppløsning, og gir en jevn finish og utmerket kjemisk motstand, perfekt for komplekse, detaljerte deler.
- Høy strukturell stivhet
- Overlegen strekkmodul
- Eksepsjonell termisk motstand
PA 603-CF
PA 603-CF er det ultimate materialet for høyytelsesteknikk, og er et karbonfiberforsterket nylonmateriale som gir ekstrem stivhet og et bransjeledende forhold mellom styrke og vekt.
- Eksepsjonell strekkfasthet
- Ekstrem stivhet med en strekkmodul
- Stabilitet ved høye temperaturer
PA 620-MF
PA 620-MF er forsterket med mineralfibre og gir overlegen strekkfasthet og varmetemperatur sammenlignet med standard polyamider.
- Høy overflatehardhet
- Eksepsjonell termisk ytelse
- Optimalisert for vindtunneltesting

PA 640-GSL
PA 640-GSL er konstruert for å gi lett strukturell integritet, og er en hul glasskuleforsterket nylon som gir eksepsjonell dimensjonsstabilitet og lav tetthet.
- Eksepsjonell dimensjonsstabilitet
- Høy termisk integritet
- Egnet for vektsensitive bruksområder
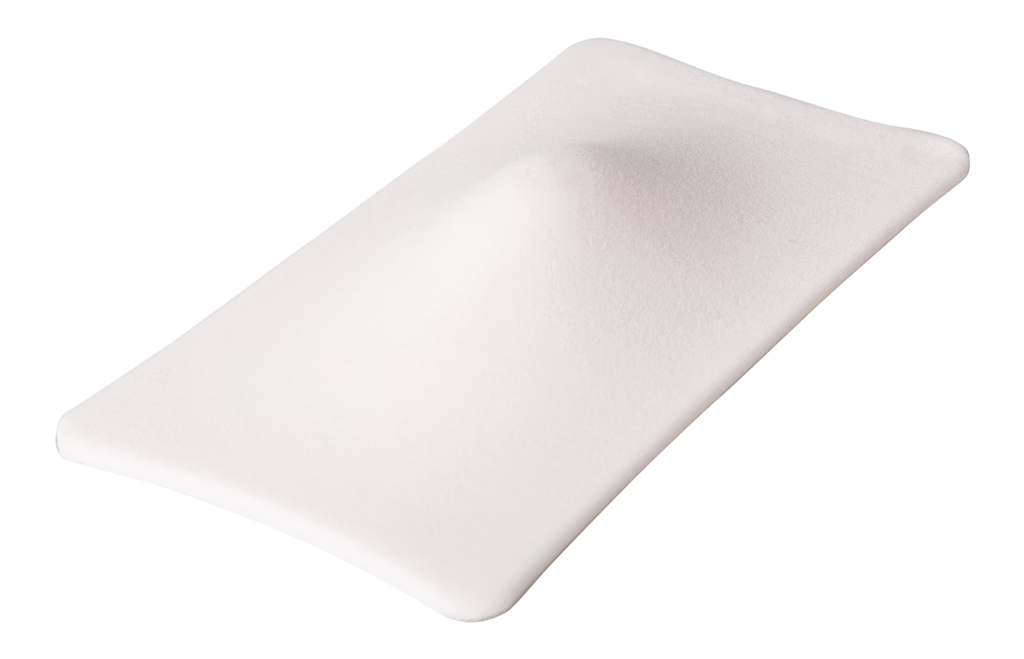
TPU 59A
Materiale elastomerico termoplastico con flessibilità e funzionalità simili alla gomma, da utilizzare con sPro 60 HD-HS.
- Resistenza all’abrasione ideale per i beni di consumo (come le suole delle scarpe)
- Flessibilità unita a un’eccellente resistenza
- Difficile da strappare o rompere
- È possibile testare prototipi funzionali per verificare i risultati di usura in condizioni “reali”
- Eccellente memoria di recupero
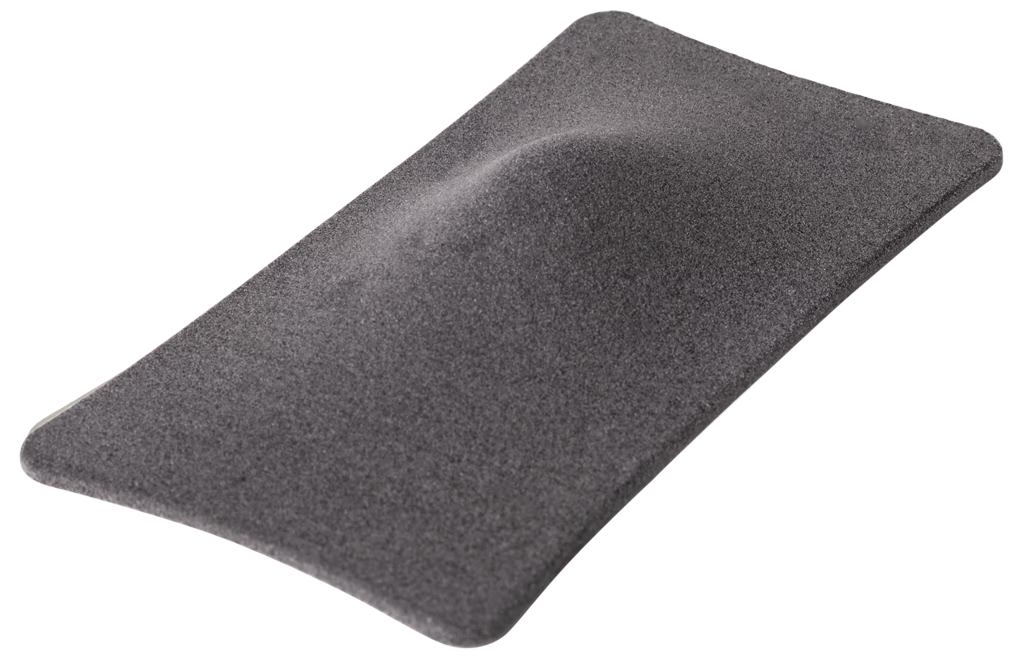
TPU 88A Svart og nøytral
TPU er et elastomermateriale som er høyt verdsatt for sin fleksibilitet, støtdemping og slitestyrke, noe som gjør det til det foretrukne valget for tetninger, håndtak og fleksible kontakter.
- Gummilignende fleksibilitet og høy energiavkastning
- Eksepsjonell holdbarhet
- Overlegne vibrasjonsdempende egenskaper for verneutstyr og industrielle buffere
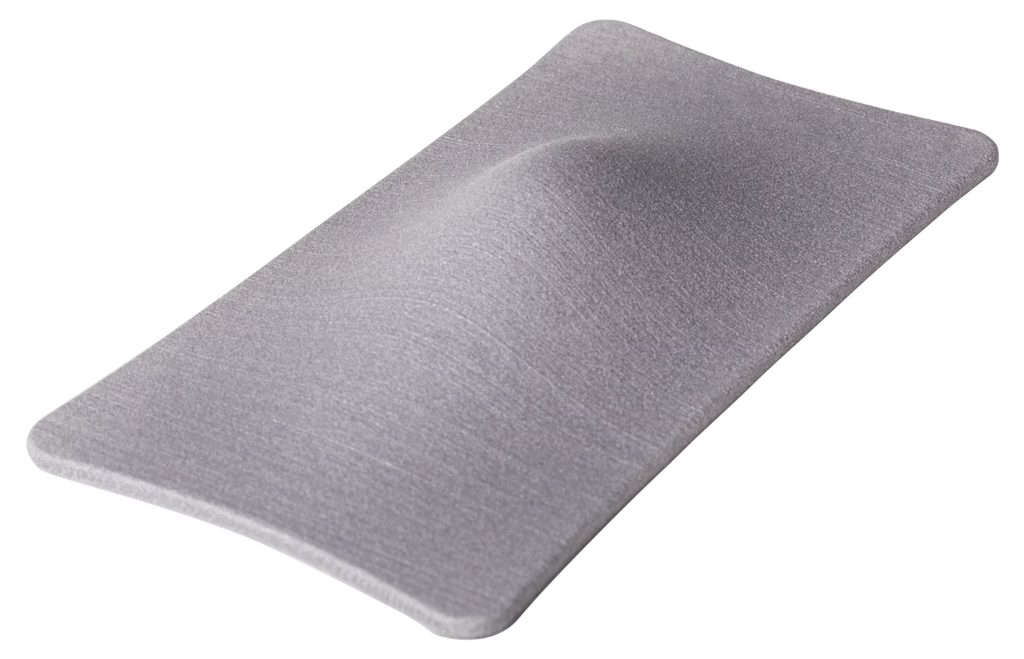
PA 12 Alu
PA 12 Alu er en spesialisert blanding av aluminiumpulver og polyamid, og er valgt på grunn av sin karakteristiske metalliske estetikk, utmerkede bearbeidbarhet og forbedrede varmeledningsevne.
- Økt varmeledningsevne
- Økt varmeavledning
- Høyt forhold mellom stivhet og vekt

PA 11
PA 11 har overlegen slagfasthet og duktilitet sammenlignet med Nylon 12, og PA 11 kommer fra fornybare kilder, noe som gjør det til et mer bærekraftig alternativ med høy ytelse.
- Høy slagfasthet og duktilitet
- Fremstilt av fornybar ricinusolje
- Overlegen kjemisk motstandskraft
FS3200PA-F
FS3200PA-F tilbyr høy fleksibilitet og duktilitet i tillegg til enestående slagfasthet og kjemisk bestandighet, og gir holdbare komponenter av høy kvalitet med overlegen overflatefinish og utmerket dimensjonsstabilitet.
- Høy fleksibilitet og duktilitet
- Enestående slagfasthet
- Utmerket kjemisk bestandighet
Presisjonens mekanikk: Hvordan SLS fungerer
Selektiv lasersintring (SLS) er industristandarden for verktøyløs serieproduksjon. Det er en utskriftsprosess basert på pulverbedsfusjon (PBF) som omdanner digitale CAD-data til sintrerte plastkomponenter med høy ytelse, lag for lag, uten behov for støttestrukturer – et reelt alternativ til sprøytestøping for små til mellomstore produksjonsvolumer.
Den trinnvise prosessen i SLS
- Termisk forberedelse: Byggekammeret varmes opp til like under smeltepunktet til polymerpulveret. Dette minimerer termisk deformasjon og sikrer jevne, nesten isotrope mekaniske egenskaper.
- Pulverfordeling: Et påføringsblad sprer et ultratynt lag med pulver (vanligvis 100–120 mikron) over hele pulverlaget på byggeplattformen.
- CO2-lasersintring: En CO2-laser med høy presisjon sporer tverrsnittet av delene og sintrer (smelter) pulverpartiklene sammen.
- Selvbærende utskrift: Siden delen er omgitt av usintret pulver under utskriften, er det ikke behov for støttestrukturer. Når utskriften er fullført, fjernes det gjenværende pulveret og gjenvinnes for gjenbruk, slik at man sitter igjen med rene, funksjonelle deler som er klare for etterbehandling.
- Kontrollert nedkjøling: Når byggingen er fullført, gjennomgår hele “byggekaken” en regulert nedkjølingsfase. Dette er avgjørende for å forhindre vridning og for å låse fast materialets krystallinske struktur.
- Etterbehandling: Når kjølesyklusen er fullført, pakkes “byggekaken” ut og bearbeides i henhold til kundens spesifikasjoner, f.eks. vibrerende etterbehandling, damputjevning, innfarging.
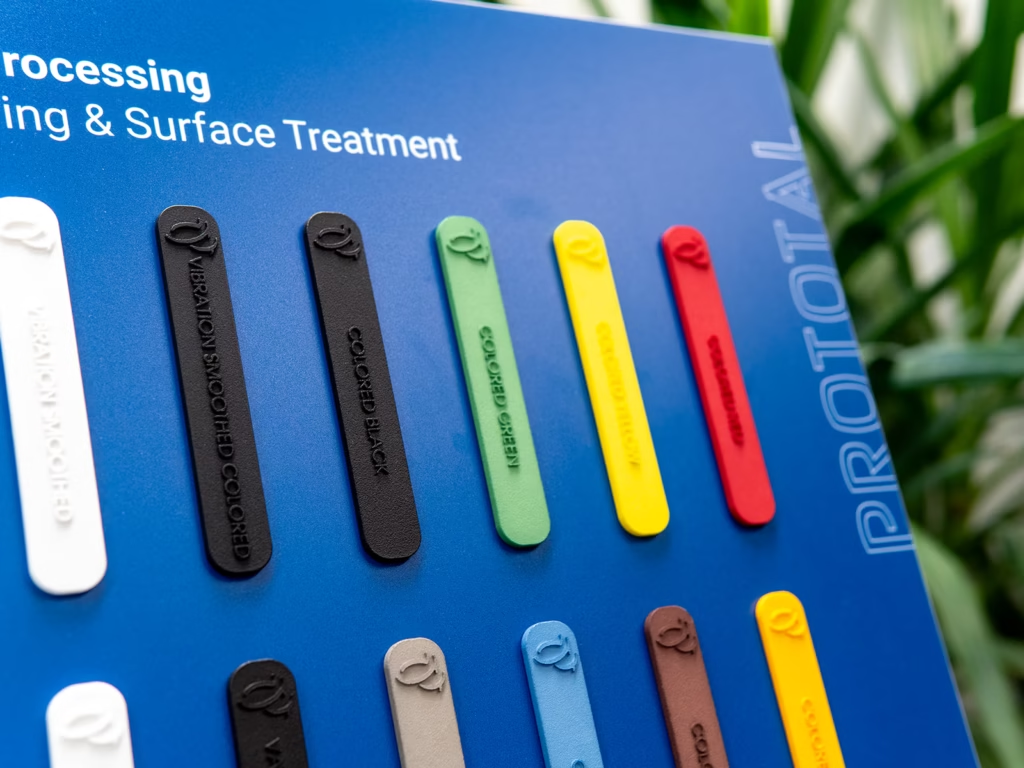
Konstruer den perfekte overflaten for SLS-delen din
Vi gir deg muligheten til å skreddersy hver eneste overflate til dine behov – enten du trenger en høyglanset, væsketett forsegling, en raffinert taktil haptikk eller en levende, ripebestandig merkevarebygging med fargestoffer.
Ved å bruke bransjeledende teknologi fra partnere som AMT, AM Solutions og DyeMansion sørger vi for at delene dine ikke bare oppfyller de mekaniske toleransene, men også oppnår den spesifikke elastisiteten prosjektet ditt krever.
Oversikt over datablad
| SLS | Tetthet (g/cm³) | Strekkfasthet (MPa) | Strekkmodul (MPa) | Forlengelse ved brudd | Charpy IS (kJ/m² ved 23 °C) | HDT (°C @ ~1,8 MPa) |
|---|---|---|---|---|---|---|
| PA 11 | 1.02 | XY 52 / Z 54 | XY 1750 / Z 1800 | XY 28% / Z 24% | XY 184 / Z 85 (uten hakk) | XY 76 (1,80 Mpa) |
| PA 2200 | 0.93 | XY 48 / Z 42 | XYZ 1650 | XY 18% | X 53 (uten hakk) | XY 64 / Z 57 (1,80 Mpa) |
| PA 3200 GF | 1.22 | XY 51 / Z 47 | XY 3200 / Z 2500 | XY 9% | X 35 (uten hakk) | XY 96 (1,80 Mpa) |
| PA 2210 FR | 1.06 | XY 46 / Z 41 | XY 2500 / Z 2300 | XY 4% | – | XY 95 / Z 108 (1,80 Mpa) |
| PA 2241 FR | 1.00 | XY 49 / Z 46 | XYZ 1900 | XY 15% | – | XY 84 (1,80 Mpa) |
| PA 603-CF | 1.10 | XY 85 | XY 7900 | XY 4% | – | XY 173 (1,82 Mpa) |
| PA 620-MF | 1.20 | XY 51 / Z 34 | XY 5725 / Z 3000 | XY 5 % / Z 3 | – | XY 179 (1,82 Mpa) |
| PA 640-GSL | 0.82 | XY 49 / Z 33 | XY 3816 / Z 1945 | XYZ 3 % | – | XY 170 (1,82 Mpa) |
| PA 12 Alu | 1.36 | XY 48 | XY 3800 | X 4% | – | XY 144 (1,80 Mpa) |
| TPU 59A | 0.78 | XY 2.1 | XY 5.3 | XY 200% | – | – |
| TPU 88A | 1.1 | X 8 / Z 7 | XY 75 | X 280% / Y 130% | – | – |
| FS3200PA-F | 0.52 | XY 42 | XY 1450 | XY 25-40% | – | XY 52 (1.80 Mpa) |
Dataene som vises er veiledende og kun ment som referanse. Materialegenskapene kan variere avhengig av trykkforhold og teknologi. Selv om vi har vært nøye med å sikre nøyaktighet, kan det forekomme skrive- eller inntastingsfeil. Vær oppmerksom på at visse verdier i denne tabellen kan være avledet fra ulike teststandarder fra våre leverandører. For autoritative spesifikasjoner, se de originale databladene fra produsenten som er oppgitt under hvert materiale.
Sammen driver vi frem den neste industrielle revolusjonen

Se våre anlegg i nærheten av deg

Retningslinjer for 3D Print
Våre veiledninger er utviklet for å hjelpe deg før du sender inn designet til produksjon. Vi jobber alltid for å oppnå best mulig resultat, og ved å følge våre retningslinjer sikrer du at designet holder høy kvalitet.
Ta gjerne kontakt dersom du trenger veiledning – vi hjelper deg videre.
Fra digitalt design til ferdig komponent
"*" indicates required fields
Ved å sende inn dette skjemaet godtar du våre personvernregler. Vi bruker informasjonen du oppgir til å svare på din henvendelse og levere de forespurte produksjonstjenestene.
Be om tilbud på ditt neste prosjekt
Leter du etter industrielle 3D printløsninger av høy kvalitet som er skreddersydd for dine behov? Teamet vårt står klare til å gi deg et detaljert tilbud på prosjektet ditt. Bare del dine spesifikasjoner, så leverer vi et klart og konkurransedyktig tilbud – ingen overraskelser, bare presisjon og pålitelighet.
Hvorfor velge oss?
- 3D printløsninger for alle størrelser og kompleksiteter
- Rask og nøyaktig tilbudsprosess
- Lokal tilstedeværelse nær din virksomhet og dine forretningsbehov

FAQ
Enten du navigerer i overgangen fra prototyping til serieproduksjon eller optimaliserer en eksisterende forsyningskjede, er vi her for å gi deg den tekniske klarheten du trenger. Hvis din spesifikke utfordring ikke er dekket her, er våre applikasjonsingeniører klare til å diskutere prosjektets unike krav og hjelpe deg med å finne den mest effektive veien til produksjon.
Serieproduksjon refererer til repeterbar produksjon av sluttbrukerdeler i stor skala ved hjelp av industriell teknologi, inkludert industriell 3D print og sprøytestøping. Serieproduksjon fokuserer på konsekvent kvalitet, validerte prosesser og pålitelig produksjon av hundrevis til tusenvis av deler.
Hos Prototal Group tilbyr vi serieproduksjon innen industriell 3D printing og sprøytestøping. Sprøytestøping har eksistert lenge og oppfattes som en ganske tradisjonell produksjonsteknologi, som har vært utprøvd i serieproduksjon i mange år. Industriell 3D printing har gjennomgått teknologiske fremskritt i den senere tid, noe som har gjort det mulig å utvikle teknologien til en serieproduksjonsteknologi som oppfyller de høyeste standarder.
Prototal Group opererer under sertifiserte kvalitetsstyringssystemer. Disse omfatter følgende
- ISO 9001 Kvalitet
- ISO 14001 Miljø
I tillegg for spesialiserte bransjer
- ISO 13485 for medisinsk bruk
- Renrom ISO 8 for medisin og elektronikk
- AS/EN 9100 for romfart og forsvar
- IATF 16949 for ytelseskjøretøy
- TISAX for IT-sikkerhet
Produksjon bør ikke være en ren transaksjon. Hos Prototal Group legger vi vekt på partnerskap, og derfor får du en dedikert kontaktperson i nærheten av virksomheten din som kjenner bedriften din og dine forretningsbehov. For å innlede vårt fremtidige samarbeid, kan du ta kontakt med det lokale teamet i ditt område, som du finner under Kontakt oss, eller sende oss en e-post:
- Norge: post@prototal.no eller +47 74 09 06 00
- Sverige: 3dp@prototal.se or +46 36 38 72 00
- Danmark: 3dp@prototal.dk eller +45 43 99 37 36
- Storbritannia: info@prototaluk.com eller +44 1635 635855
- Italia: info@prototalgroup.it eller +39 733 892665
- Østerrike, Tyskland og Sveits: 3dp@prototalgroup.at eller +43 5572 52946-9
Som en fleksibel partner kan vi tilby leveringstider ned mot 1 arbeidsdag, avhengig av produksjonsteknologi, materialvalg, etterbehandling og kvalitetskontroll.*
- Industriell 3D Print i polymer: Typisk 2–3 arbeidsdager*
- Industriell 3D Print i metall: Typisk 5–7 arbeidsdager*
- Sprøytestøping med aluminiumsverktøy: Ned mot 15 arbeidsdager*
- Vakuumstøping: Typisk 6–8 arbeidsdager*
*Prototal Group tilbyr bransjeledende leveringstider, men alle ledetider er kun estimater. Ledetidene er basert på standard driftsforhold og valg av det mest effektive regionale teknologisenteret for ditt prosjekt. Endelige leveringstider fastsettes basert på de spesifikke kravene i din bestilling, inkludert delens geometri, materialvalg og etterbehandling. For komplekse geometrier som krever omfattende støttestrukturer eller materialer med høy ytelse, kan vi tildele ekstra behandlingstid. Dette sikrer at komponentene dine har strukturell integritet og er dimensjonsnøyaktige før de forlater anlegget vårt. Ved å utnytte vårt desentraliserte nettverk av knutepunkter og logistikk på tvers av landegrensene jobber vi for å minimere forsinkelser, men de tekniske kravene til produksjonsprosessen er fortsatt den viktigste faktoren for våre kvalitetssikrede ledetider.


